คู่มือเลือก AGV/AMR สำหรับโรงงานอาหารและเครื่องดื่มไทย 2026
โรงงาน F&B ไทย (CP Foods, ThaiBev, Thai Union) มีเงื่อนไขพิเศษ IP54–IP69K, GMP, payload 150–2,000 กก. — คู่มือเลือก AMR พร้อม ROI เป็น THB และ 10 คำถามถามผู้ขาย
TL;DR — โรงงานอาหารและเครื่องดื่มในไทยมีความต้องการ AGV/AMR แตกต่างจากโรงงานทั่วไปชัดเจน 3 ด้าน: IP Rating ตามโซน (IP54–IP69K), payload 3 tier (150–2,000 กก.), และ layout ที่เปลี่ยนตามสายผลิตภัณฑ์บ่อย บทความนี้ใช้ข้อมูลจาก Pudu Robotics และมาตรฐานสากล พร้อม ROI จริงในบริบทค่าแรงไทย ฿380–420/วัน เพื่อช่วยผู้จัดการโรงงาน F&B ตัดสินใจได้ถูกต้องตั้งแต่ครั้งแรก
ทำไมโรงงาน F&B ไทยถึงต้องการ AMR ตอนนี้
ปี 2026 อุตสาหกรรมอาหารและเครื่องดื่มของไทยเผชิญแรงกดดันสามทาง พร้อมกัน
หนึ่ง — ค่าแรงขั้นต่ำสูงขึ้น รัฐบาลไทยปรับค่าแรงขั้นต่ำเป็น ฿380–400/วันในเขตนิคมอุตสาหกรรมหลัก เมื่อรวมประกันสังคม (กองทุนสมทบ 5%), ค่าล่วงเวลา, สวัสดิการ, และ turnover cost ต้นทุนพนักงานขนของ/forklift operator จริงอยู่ที่ ฿190,000–240,000/ปีต่อคน งานขนถ่ายภายในโรงงาน F&B ขนาดกลางต้องการพนักงานกลุ่มนี้ 5–15 คน
สอง — Turnover สูง งานขนของในโรงงานอาหารมี turnover รายปีสูงกว่าอุตสาหกรรมอื่นเฉลี่ย 25–35% เพราะงานซ้ำ หนัก และมีความเสี่ยงบาดเจ็บจากการยกของ การสรรหาและอบรมพนักงานใหม่เพิ่มต้นทุนที่ซ่อนอยู่อีก ฿15,000–30,000/คน
สาม — Export Standards บีบ บริษัท F&B ไทยที่ส่งออกไปยุโรป, ญี่ปุ่น, สหรัฐฯ เผชิญการ audit ด้าน traceability, hygiene, และ safety มากขึ้น AMR ที่มีระบบบันทึก route log แบบ real-time ช่วยพิสูจน์ compliance ให้ผู้ตรวจ — ซึ่ง manual forklift ทำไม่ได้
กลุ่ม CP Foods (รายได้กว่า 5 แสนล้านบาทต่อปี), Thai Union (ผู้ผลิตทูน่ากระป๋องอันดับ 1 โลก), และ ThaiBev ต่างเริ่ม pilot AMR ในโรงงานไทยตลอด 2–3 ปีที่ผ่านมา สัญญาณว่าเทคโนโลยีนี้พร้อมเชิงพาณิชย์แล้ว
3 Use Cases หลักที่ AMR สร้างมูลค่าใน F&B
1. Receiving Dock → Production Floor (วัตถุดิบขาเข้า)
วัตถุดิบเช่น แป้ง น้ำตาล เกลือ น้ำมัน เครื่องเทศ มาในรูป pallet หรือ big bag น้ำหนัก 300–2,000 กก. การเคลื่อนย้ายจาก receiving dock ไปยังคลังวัตถุดิบ และจากคลังไปยังสถานีชั่งผสม เป็นงานที่ต้องการ forklift หรือ pallet truck แบบใช้คนขับ
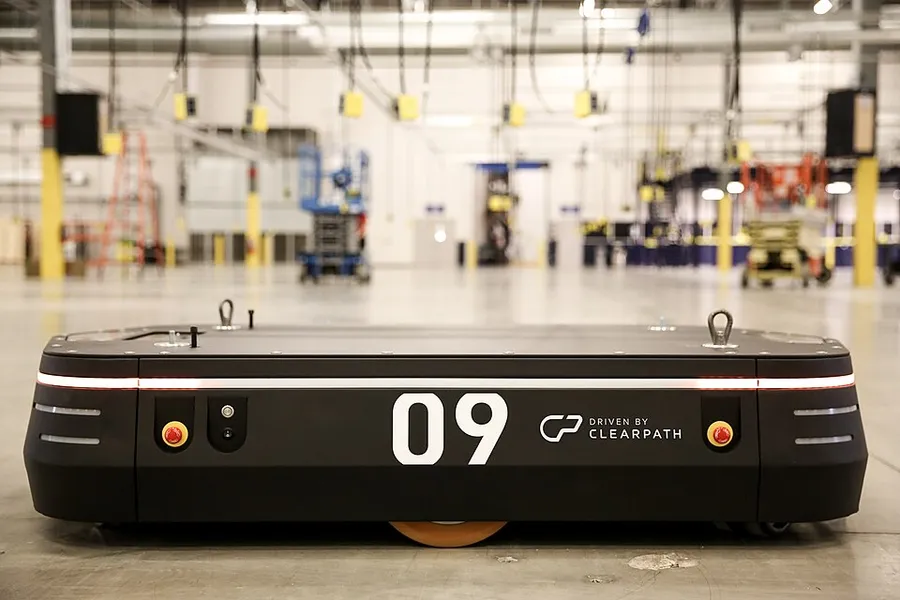
AMR solution: Pudu MP2000 (payload 2,000 กก.) fork เข้าพาเลทได้ภายใน 20 วินาที ไม่ต้องปู QR code หรือรางนำ ทำ route จากจุด A ถึง B แบบ dynamic โดยหลีกเลี่ยงคนงานและอุปกรณ์ที่ขวางทาง ทำงาน 24/7 ด้วยการสลับแบตเตอรี่ระหว่างกะ
2. Line-Side Replenishment (ส่งวัตถุดิบป้อนสายการผลิต)
สายการผลิตที่วิ่งเต็มกำลัง (บรรจุภัณฑ์, ซอส, ขนม, เครื่องดื่ม) ต้องการวัตถุดิบ sub-unit เช่น กระป๋องเปล่า ฝาขวด ถุงพลาสติก หลอด สติกเกอร์ ถูกส่งเข้าสายผลิตแบบ JIT (Just-In-Time) ทุก 15–30 นาที หากขาดวัตถุดิบสายหยุด — ต้นทุน downtime ต่อชั่วโมงสูงมาก
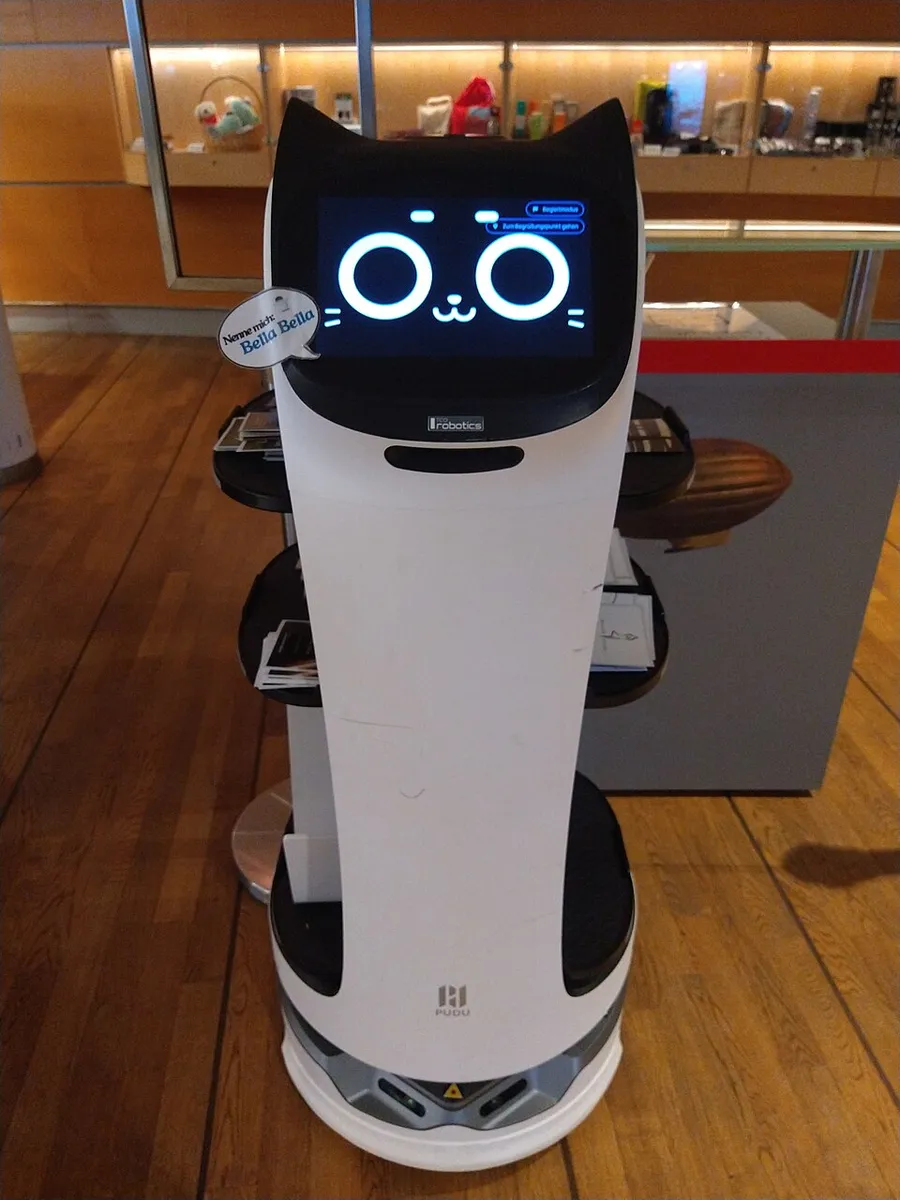
AMR solution: Pudu T150 (payload 150 กก.) หรือ T300 (300 กก.) ขึ้นกับน้ำหนักบรรทุก ทำงานซ้ำเส้นทางเดิมได้แบบ automated โดยระบบ Fleet Management Software (FMS) จัดคิวงานให้อัตโนมัติจาก WMS/ERP
3. Finished Goods → Warehouse / Palletizing Area (สินค้าสำเร็จรูปออกสาย)
สินค้าออกจากสายบรรจุมาในกล่องหรือ tray น้ำหนัก 20–60 กก./กล่อง ก่อนเข้า palletizer หรือคลังสินค้าสำเร็จรูป งานนี้ต้องการ cycle time ต่ำ (รับสินค้าใหม่ทุก 1–3 นาที) และทำงานต่อเนื่องไม่ขาดสาย
AMR solution: T300 หรือ fleet T150 หลายตัวทำงานแบบ multi-robot coordination โดย FMS จัดสรรตัวว่างเข้ารับสินค้าตลอดเวลา
IP Rating: สิ่งที่โรงงาน F&B ต้องกำหนดก่อนเลือก AMR
นี่คือจุดที่โรงงาน F&B ต่างจากโรงงานอิเล็กทรอนิกส์หรือยานยนต์ชัดเจนที่สุด ความชื้นและน้ำในกระบวนการผลิตอาหารทำให้ IP Rating กลายเป็นปัจจัยตัดสินใจที่ไม่สามารถประนีประนอมได้
IP54: โซนบรรจุภัณฑ์แห้งและโลจิสติกส์ทั่วไป
IP54 (ป้องกันฝุ่นบางส่วน + ป้องกันน้ำกระเซ็นทุกทิศทาง) เหมาะสำหรับ:
- คลังบรรจุภัณฑ์เปล่า (กระป๋อง, กล่อง, ถุง)
- ทางเดินระหว่างอาคารที่ไม่มีน้ำ
- โซน ambient temperature ที่ไม่มีไอน้ำ
- โรงงานขนมขบเคี้ยว, อาหารแห้ง
Pudu T150 และ T300 มาตรฐานรองรับ IP54 ซึ่งครอบคลุม use case เหล่านี้ได้ทั้งหมด
IP67: โซนใกล้ washing station หรือ beverage bottling
IP67 (ทนน้ำจมได้ 1 เมตร นาน 30 นาที) เหมาะสำหรับ:
- บริเวณใกล้สายบรรจุเครื่องดื่มที่มีน้ำล้นหรือน้ำกระเซ็น
- ห้องล้างอุปกรณ์ (CIP — Clean-In-Place)
- โซนที่มีความชื้นสูงจาก steam หม้อ retort
- โรงงานน้ำดื่ม, น้ำอัดลม, น้ำผลไม้
สำหรับ use case IP67 ต้องระบุชัดกับผู้จำหน่ายว่าต้องการ IP67 variant เพราะ AMR มาตรฐาน IP54 ไม่เพียงพอ และราคาจะสูงขึ้น 10–25%
IP69K: โซน wet processing ที่มี high-pressure washdown
IP69K (ทนน้ำแรงดันสูง 80–100 bar อุณหภูมิสูงถึง 80°C) เหมาะสำหรับ:
- Raw meat processing (ฆ่าเชื้อแบบ high-pressure)
- Dairy processing (pasteurization, filling line)
- Seafood processing (shrimp, fish)
- พื้นที่ที่ต้องทำความสะอาดทุกกะ
AMR ที่รองรับ IP69K จำเป็นต้องมีตัวถัง 316L stainless steel ทุกพื้นผิว รอยเชื่อมต้องขัดเรียบ ไม่มีมุมฉากที่สะสมแบคทีเรีย ซึ่งทำให้ราคาสูงกว่า standard AMR 40–80%
ข้อแนะนำ: สำหรับโรงงาน F&B ที่มีทั้ง dry และ wet zone ในอาคารเดียวกัน ให้วางแผนเส้นทาง AMR ให้อยู่ใน dry/packaged zone เท่านั้น และใช้ buffer conveyor หรือ manual staging area เพื่อส่งต่อสินค้าระหว่างโซน วิธีนี้ประหยัดกว่าการซื้อ AMR IP69K ทั้งฝูง
เลือก Payload Class ให้ตรงกับงาน F&B จริง
ตารางด้านล่างสรุป Pudu AMR สามรุ่นที่เหมาะกับ F&B manufacturing:
| รุ่น | Payload | ราคาประมาณ | IP | ใช้เวลา Mapping | เหมาะกับงาน F&B |
|---|---|---|---|---|---|
| Pudu T150 | 150 กก. | ฿440,000–515,000 | IP54 | 10 นาที | Line-side replenishment, packaging supply |
| Pudu T300 | 300 กก. | ฿735,000 | IP54 | 60–120 นาที | Sub-ingredient delivery, inter-department |
| Pudu MP2000 | 2,000 กก. | ฿1.5M–3M (ประมาณ) | ระบุตามสเปค | ไม่กี่นาที | Pallet handling, forklift replacement |
กฎง่ายๆ ในการเลือก: วัดน้ำหนักบรรทุกสูงสุดต่อรอบจริง (ไม่ใช่ทางทฤษฎี) และเลือกรุ่นที่มี payload headroom อย่างน้อย 20% เพื่อป้องกัน overload ที่อาจทำให้ warranty เป็นโมฆะ
AGV แบบรางกับ AMR แบบ SLAM: เลือกแบบไหนสำหรับ F&B
กรณีที่ AGV แบบราง (Guide-Rail/Magnetic Tape) ยังเหมาะ
- Layout โรงงาน ไม่เปลี่ยนเลย มากกว่า 10 ปี
- เส้นทางเดียวซ้ำๆ กับ payload หนักมาก (>3,000 กก.)
- ต้องการต้นทุนต่ำสุดสำหรับเส้นทางแคบ
กรณีที่ AMR แบบ SLAM เหมาะกว่า (กรณีส่วนใหญ่ใน F&B ไทย)
- Layout เปลี่ยน ตามฤดูกาลหรือตามสินค้า เช่น โรงงาน CP Foods ที่สลับสายการผลิตระหว่างไก่ตัดสดกับ ready-to-cook
- ต้องการ deploy เร็ว ไม่มีเวลาหยุดโรงงานเพื่อปูราง
- พนักงานเดิน ใน zone เดียวกัน กับหุ่นยนต์
- ต้องการเพิ่มหรือลด fleet ตามออเดอร์
Pudu T150/T300 ใช้ Dual RGBD + LiDAR SLAM ที่รองรับ dynamic environment — กล่องวางผิดที่, คนงานข้ามเส้นทาง, รถเข็นที่จอดชั่วคราว — ทั้งหมดนี้ถูกตรวจจับและ route ใหม่แบบ real-time ซึ่งสำคัญมากในโรงงาน F&B ที่มีความยุ่งเหยิงสูงในช่วง peak production
ROI จริง: โรงงาน F&B 2 กะ/วัน
สมมุติโรงงานบรรจุขนม SME ในนิคม Amata City Chonburi พื้นที่ 8,000 ตร.ม. พนักงานขนของ 4 คน ทำงาน 2 กะ/วัน:
ต้นทุนแรงงานปัจจุบัน (ต่อปี):
- ค่าแรงขั้นต่ำ ฿400/วัน × 312 วัน = ฿124,800 ต่อคน
- ประกันสังคม (employer) 5%: ฿6,240
- Overtime เฉลี่ย 2 ชม./วัน: ฿49,920
- Turnover replacement cost (25% turnover × ฿25,000): ฿6,250
- รวม fully-loaded: ฿187,210/คน/ปี × 4 คน = ฿748,840/ปี
ค่าลงทุน AMR (T300 × 2 ตัว):
- Hardware: ฿735,000 × 2 = ฿1,470,000
- Integration + mapping + training: ฿220,000 (ประมาณ 15%)
- Maintenance contract ปีที่ 1: ฿0 (มักรวมใน warranty)
- รวม: ฿1,690,000
สมมุติ AMR 2 ตัวทดแทนพนักงาน 3 คน (ยังต้องมีคน 1 คน supervise fleet):
ประหยัดได้ปีละ: ฿187,210 × 3 = ฿561,630 Break-even: ฿1,690,000 ÷ ฿561,630 = ประมาณ 3.0 ปี
หากเพิ่มเป็น 3 กะ/วัน (โรงงานวิ่ง 24 ชม.) break-even เร็วขึ้นเหลือ 1.8–2.2 ปี เพราะ AMR ทำงานได้ต่อเนื่องโดยสลับแบตเตอรี่ ขณะที่แรงงานต้องการค่า OT และ rest period
หมายเหตุ: ตัวเลขเหล่านี้เป็นประมาณการณ์ขั้นต้น ตัวเลขจริงขึ้นกับค่าแรงพื้นที่, จำนวนกะ, ระยะทางเฉลี่ยต่อ cycle, และ uptime จริงหลัง integration ขอให้ทำ detailed ROI model กับ vendor ก่อนตัดสินใจ
5 ข้อผิดพลาดที่โรงงาน F&B ไทยมักพลาดเมื่อซื้อ AMR
1. ไม่ทำ IP Assessment ก่อนซื้อ ซื้อ AMR มาตรฐาน IP54 แล้วพบว่าเส้นทางในโรงงานต้องผ่านโซน washdown ทุกคืน ทำให้ต้องจอดหุ่นยนต์ขณะล้างทำความสะอาด สูญเสีย uptime จำนวนมาก
2. Overspec Payload โดยไม่จำเป็น ซื้อ MP2000 สำหรับงานที่น้ำหนักบรรทุกจริงเพียง 200 กก. ทำให้จ่ายเกินความจำเป็น 2–3 เท่า T300 เพียงพอและคืนทุนเร็วกว่า
3. ไม่ทดสอบ Dynamic Obstacle Avoidance ในสภาพโรงงานจริง โรงงาน F&B มีสิ่งกีดขวางที่ไม่ predictable สูง เช่น ถังวัตถุดิบที่วางชั่วคราว, รถเข็นมือ, พนักงานในชุด GMP ขอ demo trial ใน environment จริง ไม่ใช่เฉพาะ showroom ที่โล่ง
4. ลืมคิดถึง GMP Zone Boundary เส้นทาง AMR ต้องไม่เข้า food processing zone โดยตรง วางแผน staging area ที่ชัดเจนระหว่าง non-GMP logistics zone กับ GMP production zone และยืนยันกับ QA Manager ก่อน deploy
5. ไม่ integrate กับ WMS/ERP ตั้งแต่ต้น ซื้อ AMR แล้วใช้งานแบบ manual dispatch (พนักงานกดสั่งงานทีละครั้ง) แทนที่จะ integrate กับ Warehouse Management System เพื่อให้งานจัดสรรอัตโนมัติ ทำให้ไม่ได้ประสิทธิภาพเต็มที่และสุดท้ายอ้างว่า AMR ไม่คุ้มค่า
10 คำถามสำคัญถามผู้จำหน่าย AMR ก่อนตัดสินใจ
ตาม ABB’s AMR for Food and Beverage guidelines และ AMR washdown specification standards นี่คือสิ่งที่ต้องถาม:
- IP Rating ที่รับรองสำหรับรุ่นนี้คือเท่าไหร่ (ขอเอกสาร certificate)?
- ตัวถังทำจากวัสดุอะไร — มีส่วนประกอบที่เป็น food-grade safe ทุกชิ้นหรือไม่?
- Lubricant ที่ใช้ในระบบ mechanical เป็น food-grade (H1 classification) หรือเปล่า?
- มี reference customer ใน food factory ที่ผมไปดูงานได้ไหม?
- Integration กับ SAP / Oracle / Microsoft D365 ทำผ่าน API มาตรฐานอะไร?
- ถ้าต้องเพิ่ม AMR อีก 3 ตัวในอนาคต ค่า Fleet Management Software เพิ่มขึ้นอย่างไร?
- Downtime เฉลี่ยต่อปีของรุ่นนี้จาก customer base จริงเป็นเท่าไหร่?
- มีทีม on-site support ในไทยหรือต้องส่งช่างจากต่างประเทศ?
- Spare parts หลักสต็อกอยู่ที่ไทยหรือต้อง import — lead time เฉลี่ยเป็นเท่าไหร่?
- Data log ของ AMR (route, payload, error) เก็บที่ใด — cloud ของ vendor หรือ on-premise?
สรุป: เริ่มต้นอย่างถูกวิธีสำหรับโรงงาน F&B ไทย
การลงทุน AMR สำหรับโรงงาน F&B ไทยไม่ใช่เรื่องยากหากทำตามขั้นตอนที่ถูกต้อง:
- ทำ IP Zone Map ของโรงงานก่อน — กำหนดว่าโซนไหน IP54, IP67, หรือ IP69K
- วัดน้ำหนักบรรทุกจริง ต่อรอบในแต่ละเส้นทาง ไม่ใช่ max theoretical
- เลือก pilot scope ที่ชัดเจน (2–3 เส้นทาง, 3–5 ตัว, วัดผล 3 เดือน)
- ตรวจสอบ GMP boundary กับ QA ก่อน design เส้นทาง
- ขอ integration roadmap กับ WMS ตั้งแต่ต้น ไม่ใช่ทีหลัง
สำหรับโรงงาน F&B ไทยที่กำลังพิจารณา AGV/AMR ติดต่อ Youshouldautomatethat เพื่อรับคำปรึกษาเบื้องต้นแบบไม่มีค่าใช้จ่าย — เราช่วยทำ pre-assessment IP zone, estimate ROI เบื้องต้น และแนะนำผู้จำหน่ายที่มีประสบการณ์ใน F&B manufacturing ไทยโดยเฉพาะ ดูภาพรวมตลาด AGV/AMR ในไทย เพิ่มเติม
FAQ ที่เกี่ยวข้อง
โรงงานอาหารต้องใช้ AMR IP Rating อะไร และต่างจาก IP54 ปกติอย่างไร?
ขึ้นอยู่กับโซนภายในโรงงาน โซนบรรจุภัณฑ์แห้ง (dry packaging) IP54 เพียงพอ — ป้องกันฝุ่นและละอองน้ำทั่วไป โซนที่มีน้ำกระเซ็นจากสายพาน/ล้างพื้นแรงดันต่ำ ควรใช้ IP67 (ทนน้ำจมได้ 1 เมตร 30 นาที) โซน raw meat processing หรือ dairy ที่ล้างด้วย high-pressure water (≥80 bar) ต้องใช้ IP69K และตัวถัง 316L stainless steel เพื่อป้องกันแบคทีเรียสะสม AMR IP54 มาตรฐาน เช่น Pudu T150/T300 ใช้ได้ในโซน dry/packaged ส่วน wet processing ต้องระบุ IP69K variant พิเศษหรือจัดเส้นทางให้หลีกเลี่ยงช่วงล้าง
Pudu T150, T300 และ MP2000 เหมาะกับงาน F&B ไทยแบบไหน?
T150 (payload 150 กก., ~฿440,000–515,000) เหมาะกับ line-side replenishment บรรจุภัณฑ์เปล่า (กระป๋อง, ขวด, กล่อง) ขนส่ง sub-ingredient ระหว่างสถานีผสม ไม่เกิน 120 กก./รอบ T300 (300 กก., ~฿735,000) เหมาะกับถังวัตถุดิบขนาดกลาง rack เครื่องเทศ/ซอส งาน inter-department ที่น้ำหนักถึง 200–280 กก. MP2000 (2,000 กก., ประมาณ ฿1.5M–3M) เหมาะกับ pallet คลังวัตถุดิบ→ dock ขาเข้า หรือ finished goods→ loading dock ทดแทน forklift operator ได้โดยตรง
โรงงาน F&B SME ขนาดกลาง (พื้นที่ 5,000–15,000 ตร.ม.) ควรเริ่ม AMR กี่ตัว?
เริ่ม pilot 3–5 ตัวในเส้นทางที่มีความถี่สูงสุด 2–3 เส้นทาง เช่น คลังวัตถุดิบ→ชั้นผสม และชั้นบรรจุ→คลังสินค้าสำเร็จรูป ใช้เวลา 3–4 เดือนวัดผล: cycle time ลดลงเท่าไหร่, overtimeหายไปไหม, อุบัติเหตุในโรงงานลดลงหรือเปล่า ก่อนขยาย fleet งบ pilot รวม AMR + integration + training ประมาณ ฿2–4M ขึ้นกับ payload และจำนวนตัว
HACCP/GMP มีข้อกำหนดเฉพาะสำหรับ AMR หรือไม่ และ Pudu T300 ผ่านมาตรฐานอะไรบ้าง?
HACCP ไม่ได้ระบุมาตรฐาน AMR โดยตรง แต่กำหนด risk assessment ทุกอุปกรณ์ที่เข้าใกล้ food zone ว่าต้องไม่เป็นแหล่ง contamination สิ่งที่ต้องตรวจสอบก่อน deploy AMR ใน GMP area: (1) material ตัวถัง — ต้องไม่มีรอยร้าวหรือมุมฉากที่สะสมสิ่งสกปรก (2) IP rating ตามโซน (3) ไม่ใช้ lubricant ที่ food-grade ไม่ได้ Pudu T150/T300 ผ่าน ISO 3691-4 (AGV/AMR safety) และ CE marking แต่ยังไม่มี NSF/ANSI 2 food-grade certification ดังนั้นเส้นทาง AMR ควรอยู่ในโซน non-food-contact (ทางเดิน, คลัง, บริเวณ packaging) ไม่ใช่ใน processing hall โดยตรง